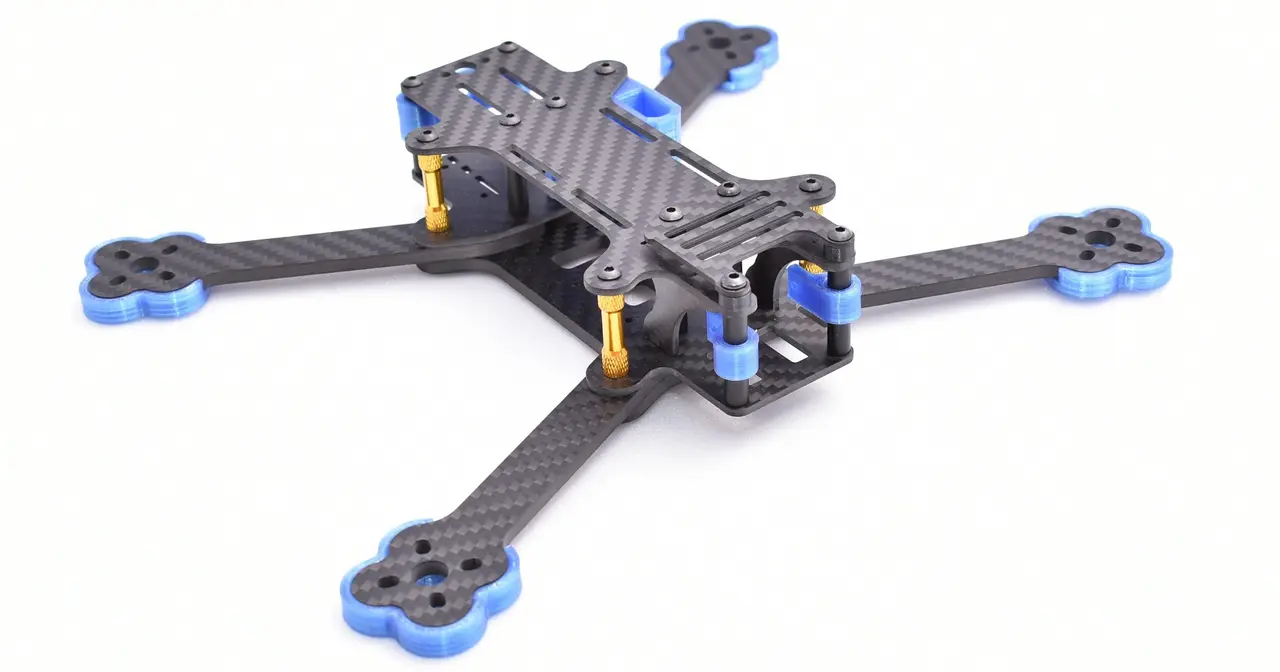
Коротко: для прямых резов лучше всего подходит алмазный диск, для фигурных — ленточная пила с мелким зубом или с алмазным покрытием, а серию одинаковых рам выгоднее фрезеровать на ЧПУ или заказать резку по DXF. Какой бы инструмент вы ни взяли, работайте в респираторе и с отсосом пыли у места реза.
Почему композит режется не как металл
Углепластик и стеклотекстолит состоят из твёрдых абразивных волокон в эпоксидной смоле. Отсюда три проблемы:
- Износ. Волокно работает как наждак, и зубья обычной стальной пилы садятся за несколько метров реза.
- Сколы и расслоение. Крупный зуб бьёт по кромке, рвёт верхний слой ткани и раскрывает слои на выходе реза.
- Перегрев. При сильном нажиме смола размягчается и дымит, а кромка обугливается. Если пошёл дым, снижайте подачу.
Алмазный диск: прямой рез
Сплошной алмазный диск (без сегментов, как для керамики) режет карбон чисто и почти не изнашивается. Для листа 2–6 мм есть три варианта:
- маленький диск на гравёре — для коротких резов и подгонки по месту;
- УШМ с тонким алмазным диском — для длинных резов, но лист нужно жёстко закрепить, а инструмент держать двумя руками;
- плиткорез с водяным охлаждением — лучший домашний вариант для прямых резов. Вода связывает пыль, кромка получается ровной.
Мокрая резка допустима только инструментом, рассчитанным на работу с водой, и через розетку с УЗО. Лить воду на обычную дрель или УШМ нельзя.
Ленточная пила: фигурный и длинный рез
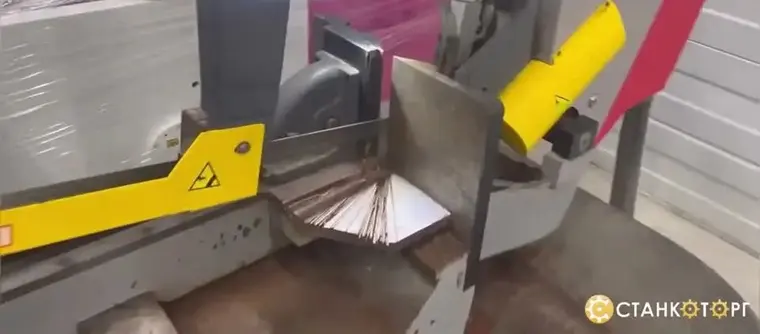
На ленточной пиле удобно вырезать контур рамы и лучи. Подойдёт полотно по металлу, но правила для композита строже.
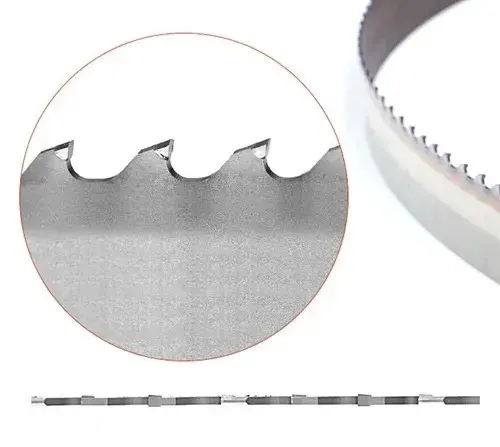
Шаг зуба. В резе одновременно должно работать не меньше трёх зубьев, иначе зуб бьёт по кромке и рвёт волокно. Шаг считают по толщине реза: 25,4 делим на TPI (число зубьев на дюйм). Для листа 6 мм подходит 14 TPI (шаг 1,8 мм, в резе 3,3 зуба), для 4 мм — 24 TPI (шаг 1,06 мм, 3,8 зуба), для 2–3 мм даже 24 TPI даёт только 2–3 зуба. Тонкий лист проще резать в пакете: несколько листов или лист между двумя пластинами фанеры. Рабочая толщина растёт, и зубьев в резе становится больше. Как подбирать шаг по толщине стенки и почему зубьев должно быть не меньше трёх, подробно разобрано в гайде по выбору ленточной пилы по металлу. Для композита берите самый мелкий шаг из рекомендованного диапазона.
Материал полотна. Биметаллическое полотно подходит для разовой работы, но на карбоне тупится заметно быстрее, чем на стали. Если режете регулярно, берите полотно с твердосплавными зубьями или полотно со сплошной кромкой с алмазным или твердосплавным напылением. У такого полотна зубьев нет, правило трёх зубьев к нему не относится, и сколов меньше всего.
Режим. Ведите заготовку без нажима: пусть полотно режет само. Скорость ленты средняя, подача минимальная, и полотно не должно стоять на месте в резе: от трения смола начинает гореть. На выходе реза снижайте подачу ещё сильнее, именно там чаще всего отщипывается нижний слой.
Ножовка: если станка нет
Вручную лист режут ножовочным полотном по металлу 24–32 TPI. Ведите полотно под пологим углом, так в резе будет больше зубьев. Обычное полотно быстро тупится, поэтому для композита лучше подходят полотна с твердосплавным напылением.
Подготовка листа: скотч, подкладка, припуск
- Наклейте малярный скотч по линии реза с обеих сторон и размечайте прямо по нему. Скотч держит верхние волокна и защищает декоративный слой.
- Положите лист на подкладку из фанеры, МДФ или плотного пенопласта и прижмите струбцинами рядом с линией реза. Лист без опоры вибрирует, и кромка крошится.
- Режьте с припуском 0,5–1 мм от линии, а в размер доводите напильником или шкуркой.
- Отверстия сверлите острым твердосплавным сверлом на малой подаче, тоже с подкладкой снизу. Тупое сверло отщипывает слой на выходе.
Серия: фрезер и ЧПУ
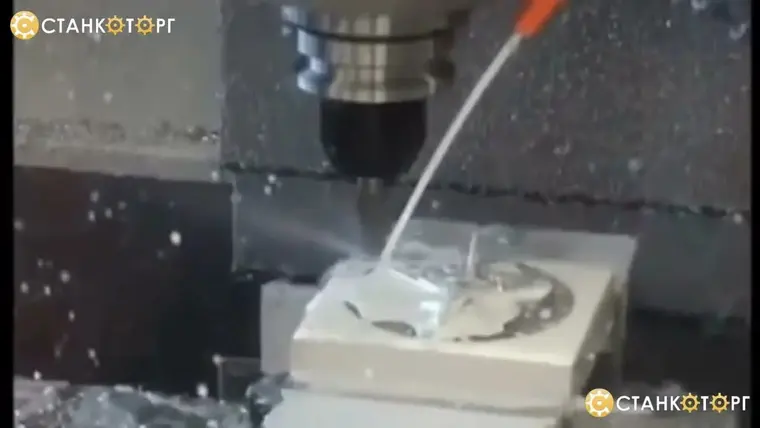
Если нужно больше двух-трёх одинаковых рам, контур удобнее фрезеровать на ЧПУ. Обычно используют твердосплавные фрезы для композитов (компрессионные или с алмазным покрытием), высокие обороты, малую подачу и неглубокие проходы. Лист держат на вакуумном столе или на двустороннем скотче. Отсос нужен прямо у фрезы, а лучше работать с водяной ванной. Лазер для карбона не годится: смола плавится и обугливается. Если своего станка нет, резку пластины по DXF можно заказать у фрезеровщиков или на гидроабразиве.
Обработка кромки
После реза кромку шлифуют влагостойкой шкуркой «по мокрому»: от 120 до 240, при желании до 400. Острые рёбра на раме лучше слегка скруглить, иначе они перетрут провода и ремешок аккумулятора. Шлифованную кромку можно закрыть тонким слоем эпоксидной смолы или жидкого циакрина. Так меньше пылит и не мохрится ткань.
Безопасность
Этот раздел нельзя пропускать даже ради одного реза.
- Лёгкие. При резке и шлифовке образуются тонкая пыль и обломки волокон, которые раздражают дыхательные пути, глаза и кожу. Стеклотекстолит пылит не меньше. Нужен респиратор не ниже FFP2, лучше FFP3, плотно прилегающий к лицу.
- Глаза и кожа. Используйте закрытые очки, плотные перчатки от заноз и одежду с манжетами, чтобы пыль не попадала под рукава. После работы вымойте руки, одежду стирайте отдельно.
- Электроника. Углеродная пыль проводит ток. Осевшая на плату полётного контроллера, регулятор, зарядку или в розетку, она может вызвать замыкание. Режьте подальше от электроники, а то, что убрать нельзя, накройте.
- Пыль у источника. Режьте с водой или ставьте сопло пылесоса с HEPA-фильтром прямо у зоны реза. Лучше всего подходит строительный пылесос класса M или H. Бытовой мешковый пылесос мелкую пыль выдувает обратно.
- Уборка. Убирайте влажной тряпкой или тем же пылесосом с HEPA-фильтром. Сдувать пыль сжатым воздухом и мести сухим веником нельзя: она снова поднимется в воздух.
- Огонь. Мелкая пыль композита горюча, поэтому не работайте рядом с открытым пламенем.
Чек-лист перед резом
- Респиратор FFP2/FFP3, очки, перчатки.
- Электроника убрана или накрыта, у зоны реза работает пылесос с HEPA или подана вода.
- Скотч наклеен с двух сторон, лист лежит на подкладке и прижат.
- Выбран инструмент: алмазный диск для прямого реза, ленточная пила с мелким шагом или абразивным полотном для контура, ЧПУ для серии.
- Режете без нажима, с припуском, кромку доводите шкуркой по мокрому.